Die Lebensmittelindustrie profitiert stark von den Fortschritten der künstlichen Intelligenz. Besonders wertvoll ist die Kombination von KI mit industrieller Bildverarbeitung (Machine Vision): Sie ermöglicht ganz neue Anwendungen und steigert die Produktivität, vor allem in der Qualitätssicherung. Ein Beispiel ist ein vollautomatisches System aus mobilem Pflegeroboter und Bildverarbeitung, das den Ausschuss von Käselaiben während der Reifung verringert, die Qualität verbessert und Kosten senkt.
Herausforderungen in der Käseindustrie
Käse ist weltweit beliebt, die Nachfrage steigt. Gleichzeitig spüren besonders europäische Käsereien den Fachkräftemangel, Nachhaltigkeit gewinnt an Bedeutung, und die Branche will Ausschuss reduzieren, um Ressourcen zu schonen. Dazu kommen steigende Anforderungen der Konsumenten an Qualität und Vielfalt.
„Eine Lösung für diese Herausforderungen liegt in der durchgängigen Automatisierung des Reifeprozesses“, sagt Dorian Köpfle, Machine Vision Engineer bei Eberle. „Käselaibe reifen in klimatisierten Räumen oft bis zu 14 Monate. Die hohen Lagerkosten und der Wunsch nach minimalem Ausschuss erfordern eine regelmäßige Kontrolle auf Schimmel. Tausende Laibe von Hand zu prüfen, ist aber unmöglich. Deshalb hat uns die Käserei Gebr. Baldauf mit einer automatisierten Lösung beauftragt.“
Die Gebr. Baldauf GmbH & Co. KG ist eine traditionsreiche Käserei aus dem Allgäu. Eberle ist auf Automatisierungslösungen für die Lebensmittelindustrie, Robotik und industrielle Bildverarbeitung spezialisiert. Entwickelt hat Eberle die Lösung gemeinsam mit Leu-Anlagenbau, einem Schweizer Unternehmen, das den mobilen Pflegeroboter beisteuerte.
Die Lösung: automatisierte Pflege und Inspektion
Vor jedem Pflegevorgang prüft die Bildverarbeitung die Käselaibe auf Fehlstellen wie Schimmelsporen. Die Kamerabilder wertet die Software MVTec HALCON aus, die Ergebnisse landen in einer Datenbank mit Web-Oberfläche. So erkennt der Kunde fehlerhafte Laibe früh und kann die Pflege anpassen.
Gleichzeitig pflegt der mobile Roboter die Laibe: Er bürstet sie und behandelt sie mit Pflegeflüssigkeit, um die Rindenbildung zu steuern und unerwünschte Schmierschichten zu entfernen.
Eine vollständig automatisierte Lösung
Ziel war eine lückenlose Kontrolle über die gesamte Reifezeit, die von Hand bisher nicht möglich war. Das senkt den Ausschuss, weil Abweichungen früh erkannt werden, und verbessert die Qualität durch die individuelle Pflege jedes Laibs. Dazu kommen eine einheitliche Qualitätskontrolle, durchgängige Rückverfolgbarkeit und mehr Effizienz. Das System ist zugleich die Grundlage für langfristige Datenanalysen und künftige KI-Anwendungen.
- Pflegeroboter mit Balkenbeleuchtung und 4K-Farbzeilenkamera
- kompakter Industrie-PC am Roboter, zentraler Rechner beim Kunden für die Klassifikation per Deep Learning
- MVTec HALCON für die Bildverarbeitung, storage von Eberle für Überwachung und Dokumentation der Pflege
KI und Deep Learning in der Praxis
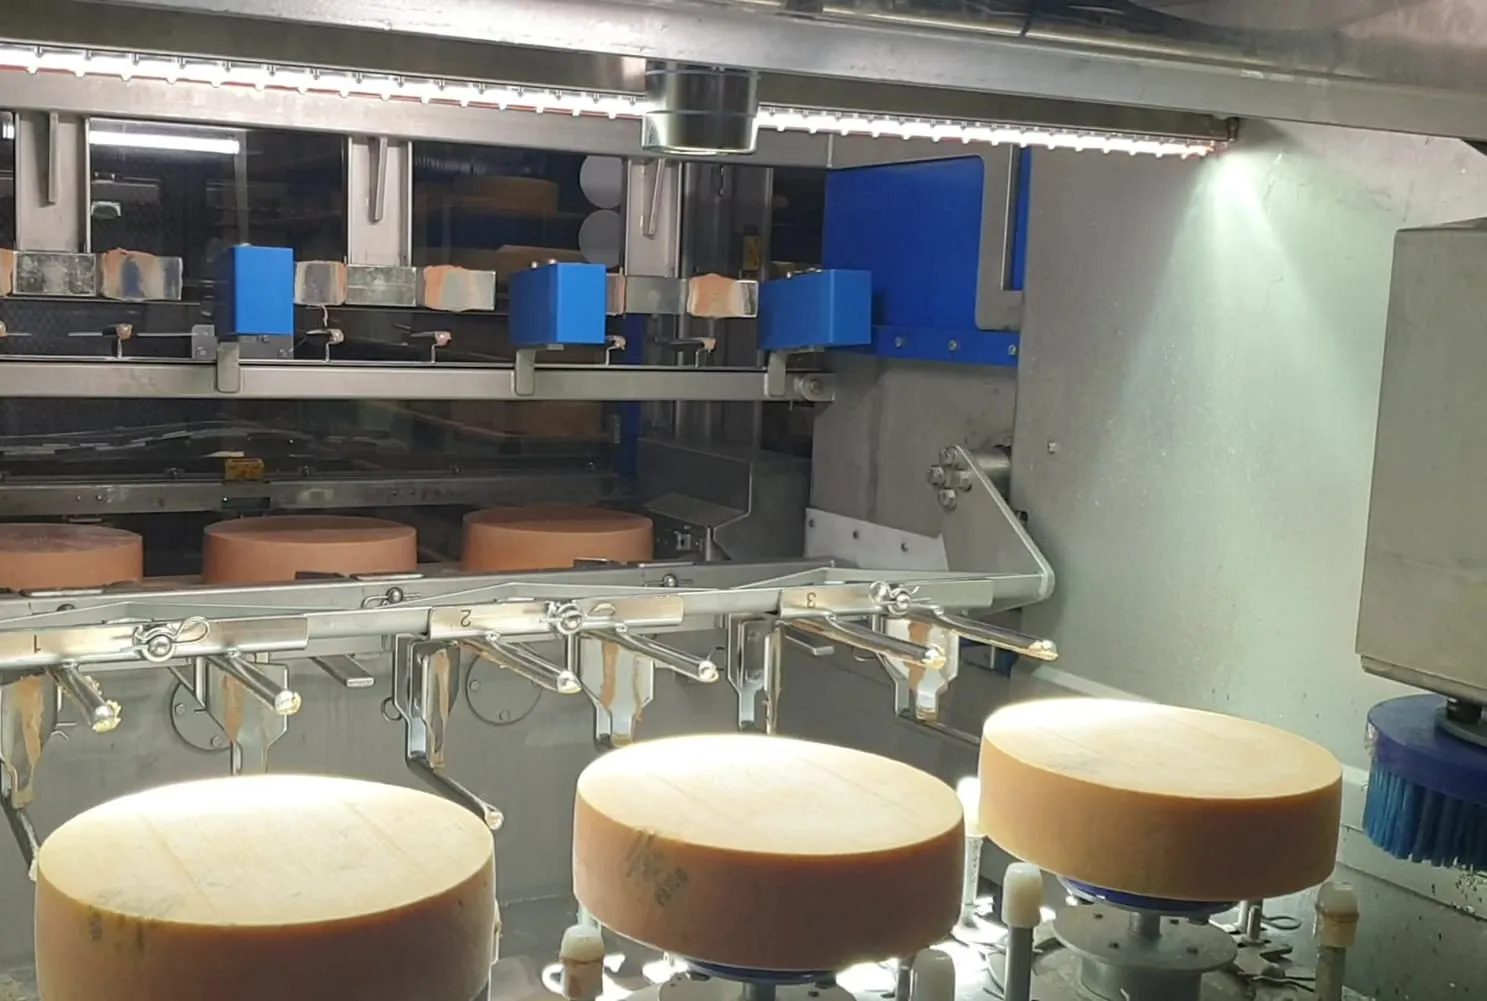
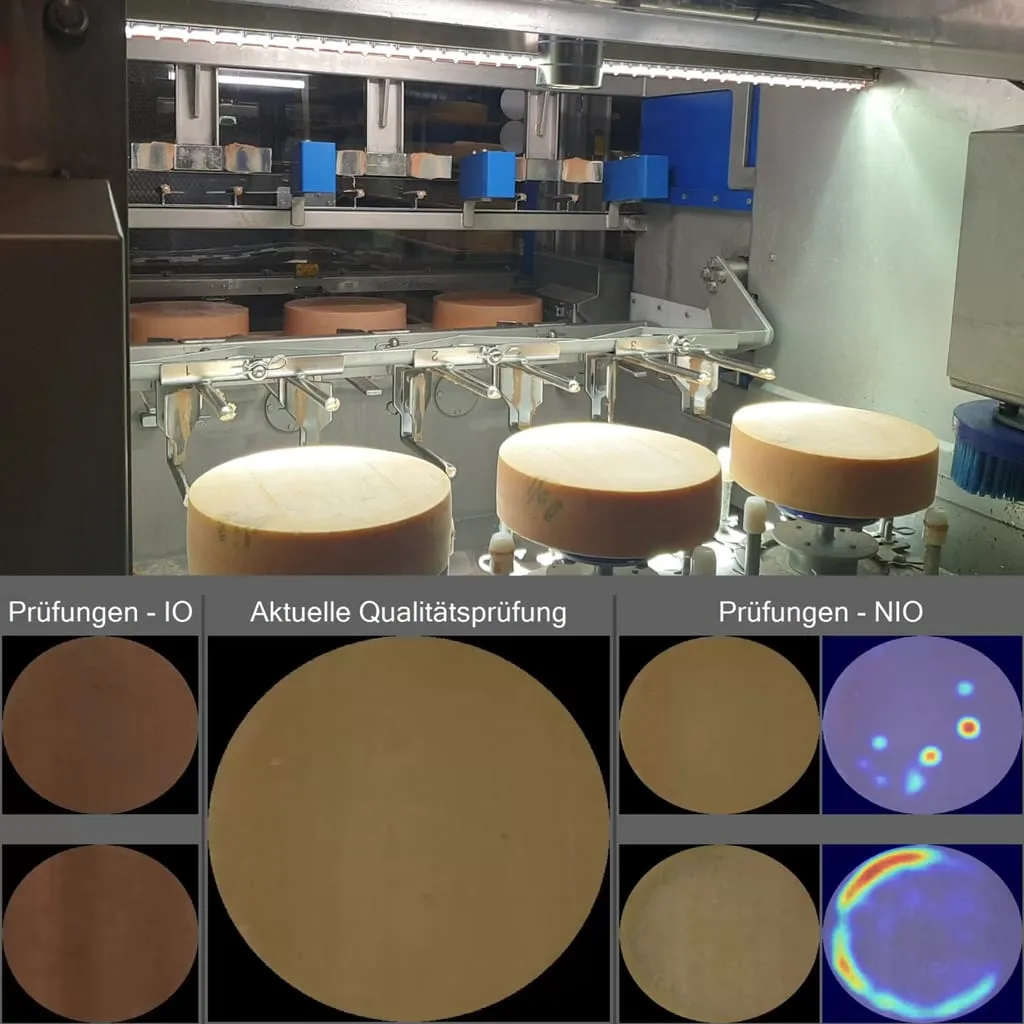
Der Roboter fährt durch den Käsekeller und pflegt die Laibe in Dreiergruppen, die jeweils auf einem Brett liegen. Für jede Gruppe entsteht ein Bild, das nach der Vorverarbeitung an den zentralen Rechner geht und dort per Deep Learning klassifiziert wird. Mit den Positionsdaten werden Käsesorte und eindeutige Käse-ID bestimmt. Daten und Auswertung sind über die Lagerverwaltung zugänglich.
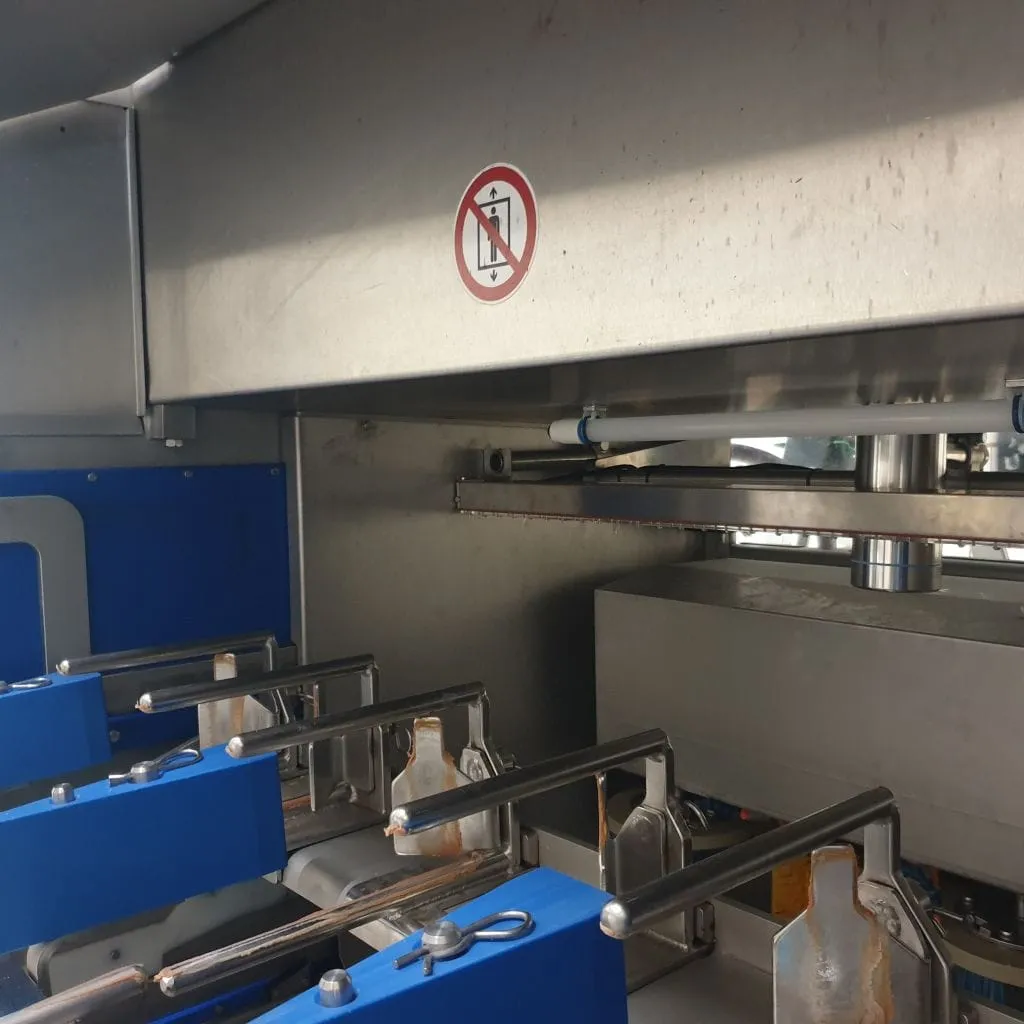
Die Kameras im blauen Gehäuse nehmen Bilder der Käselaibe im Inneren des Pflegeroboters auf. In der Visualisierung der geprüften Käselaibe werden Fehlstellen anhand einer Heatmap markiert.
Technische Herausforderungen
Technisch anspruchsvoll waren vor allem die verschiedenen Käsesorten und Reifegrade, die sehr unterschiedlich aussehen und sich während der Reifung stark verändern. Klassische Bildverarbeitung stößt hier an Grenzen, deshalb erkennt HALCON Anomalien per Deep Learning.
„HALCON erkennt Anomalien jeglicher Art zuverlässig, indem es verschiedene Methoden kombiniert. Zuerst werden die relevanten Bildbereiche bestimmt, danach folgen Klassifikation und Analyse“, erklärt Felix Podhorsky, Business Development Manager bei MVTec. Christoph Muxel, bei Eberle verantwortlich für Customer Relations, ergänzt: „Wir arbeiten seit mehreren Jahren mit MVTec zusammen, weil uns Funktionsumfang, Leistungsfähigkeit und die einfache Handhabung auch mit verschiedensten Kameras überzeugen.“
Damit die Inspektion vollständig automatisch laufen kann, war ein Trainingsmodell nötig, das die Unterschiede zwischen Sorten und Reifegraden berücksichtigt. Heute kann der Kunde die Klassifizierung über die Lagerverwaltung vornehmen; Eberle arbeitet an der vollautomatischen Inspektion.
Ziele erreicht
Das System ist seit Dezember 2024 in Betrieb und hat die Erwartungen übertroffen. „Unsere Käsequalitätskontrolle ist ein Leuchtturmprojekt für Digitalisierung und Automatisierung in der Lebensmittelindustrie. Der Kunde konnte Kosten senken, die Qualitätssicherung verbessern und die Grundlage für weitere smarte Prozesse schaffen“, sagt Dorian Köpfle.
Der manuelle Aufwand sank, die Häufigkeit der Prüfungen stieg. Weil Risse oder Schimmel früh erkannt werden, ging der Ausschuss zurück. Das System liefert eine lückenlose digitale Dokumentation, automatisierte Qualitätsmerkmale und eine durchgängige Rückverfolgbarkeit. Langfristig hilft eine tiefgehende Datenanalyse, die Reifung weiter zu optimieren. Zudem ist das System bereit für die Anbindung an ERP oder Cloud und lässt sich auf weitere Käsesorten erweitern.
Nach dem Erfolg des Pilotprojekts will Eberle das System als Standardlösung für die Käsebranche weiterentwickeln. „Wir möchten das Kamerasystem in mobile Pflegeroboter und stationäre Pflegeanlagen weltweit integrieren. Das Projekt im Allgäu zeigt, wie Machine Vision zur Steigerung von Qualität, Effizienz und Wettbewerbsfähigkeit in der Käseproduktion beitragen kann“, sagt Christoph Muxel. Mehr zur Technik unter Industrielle Bildverarbeitung.